
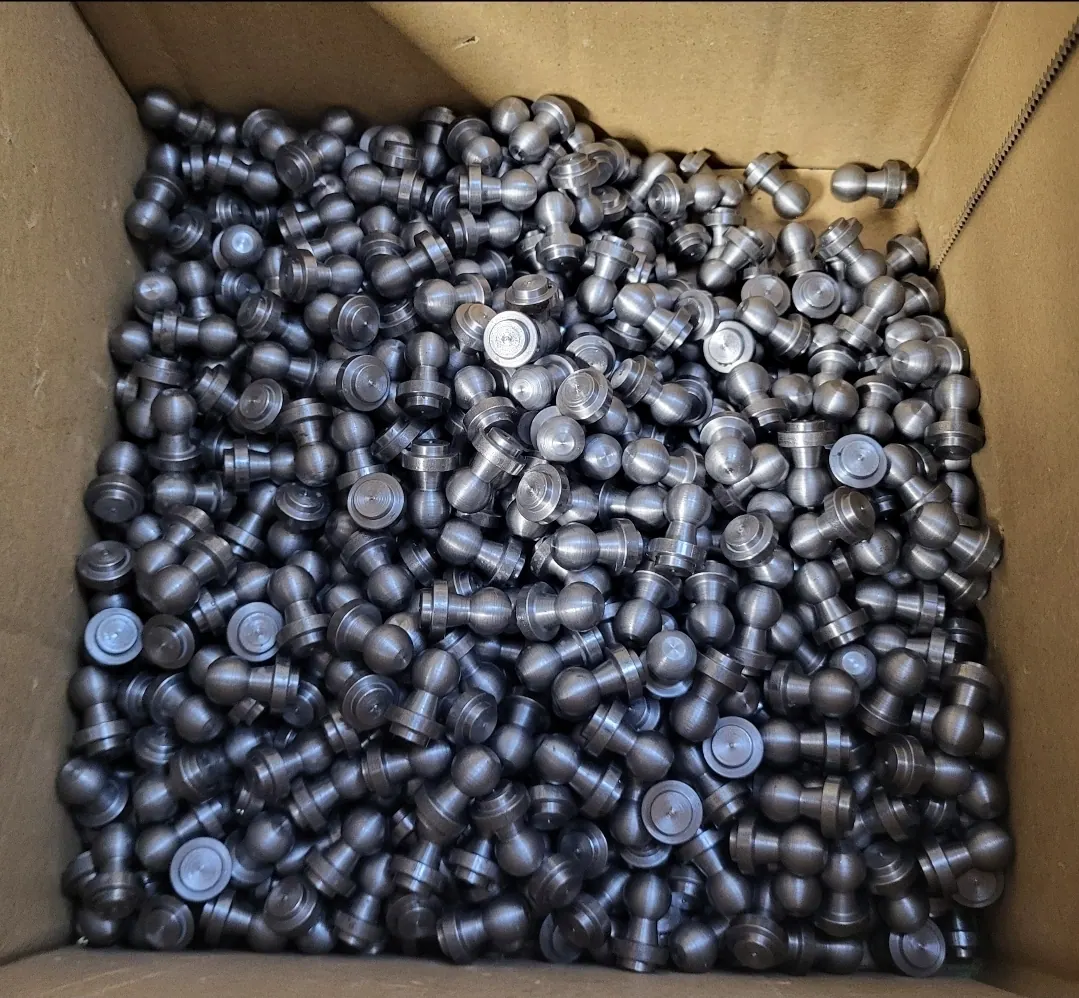
Większość zapytań o toczenie, które trafiają do nas od producentów maszyn i zakładów produkcyjnych, nie dotyczy pojedynczych, spektakularnych części. Dotyczy powtarzalnych detali obrotowych: tulei, tulejek dystansowych, sworzni, wałków i elementów gwintowanych — potrzebnych w dziesiątkach i setkach sztuk, co miesiąc albo co kwartał. W tym wpisie pokazujemy na zdjęciach z naszej hali, jakie detale toczymy seryjnie, z jakich materiałów i jak pilnujemy, żeby setna sztuka była taka sama jak pierwsza.
Jakie detale toczymy w seriach
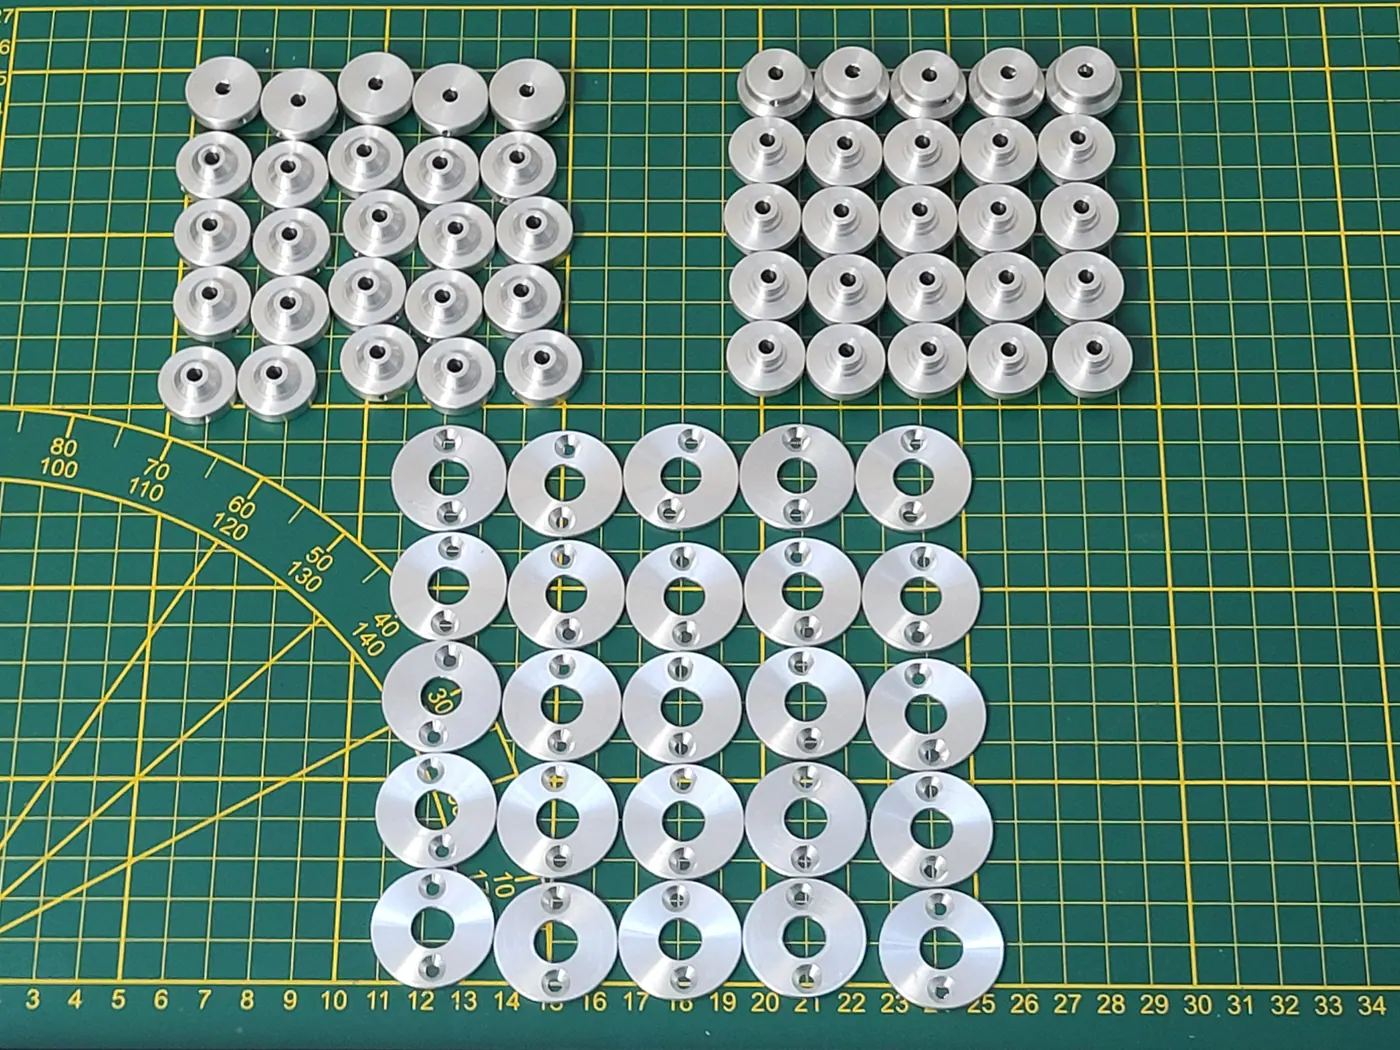
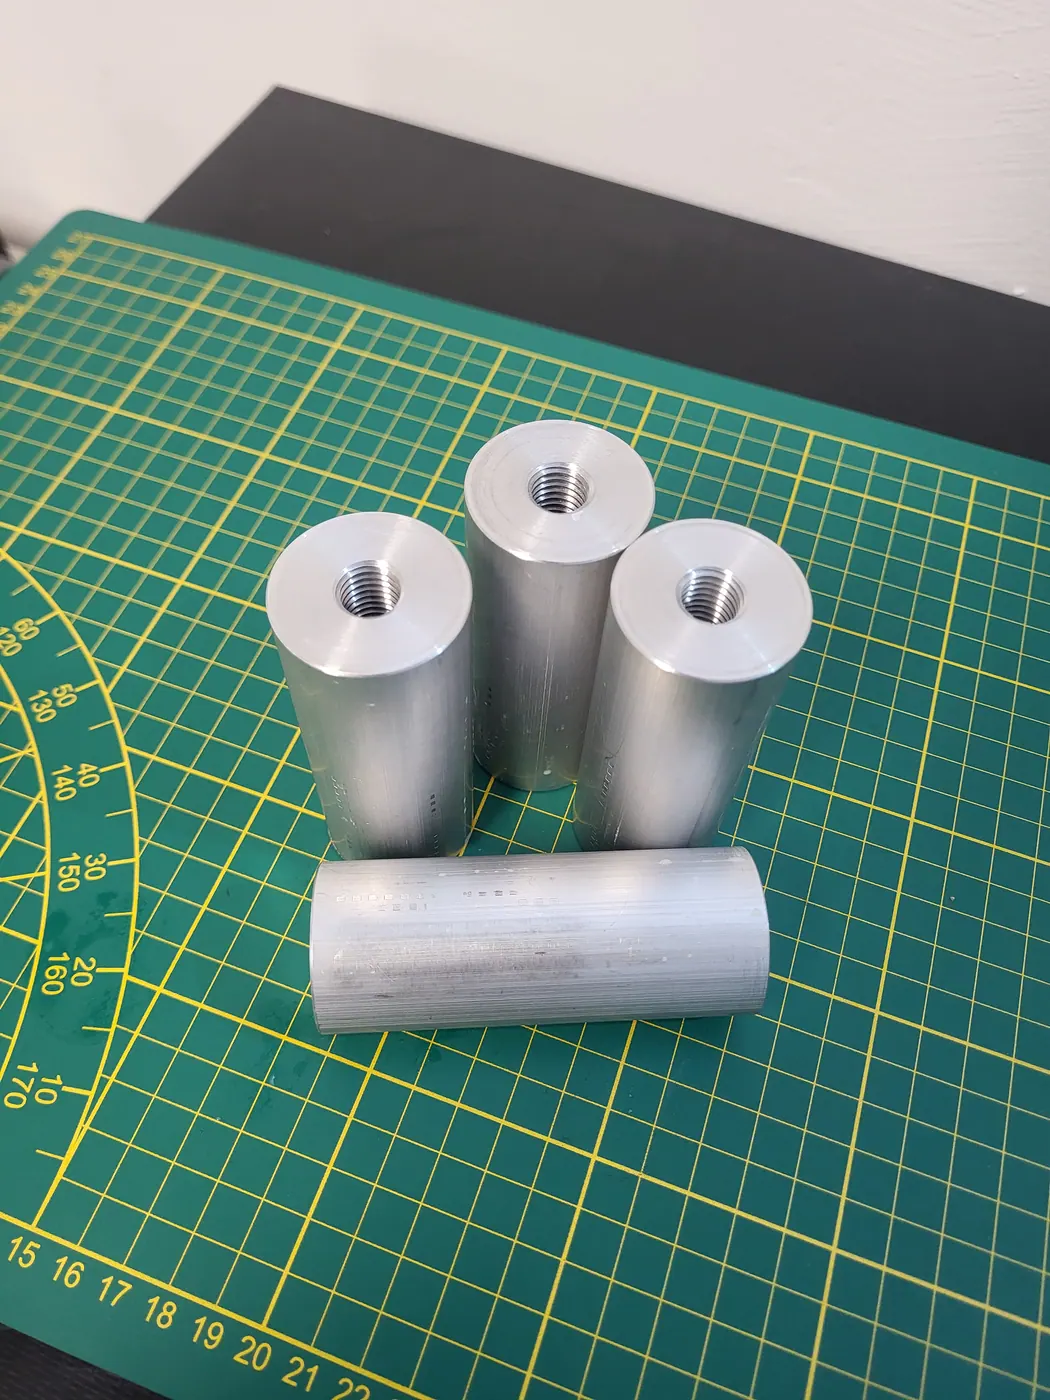
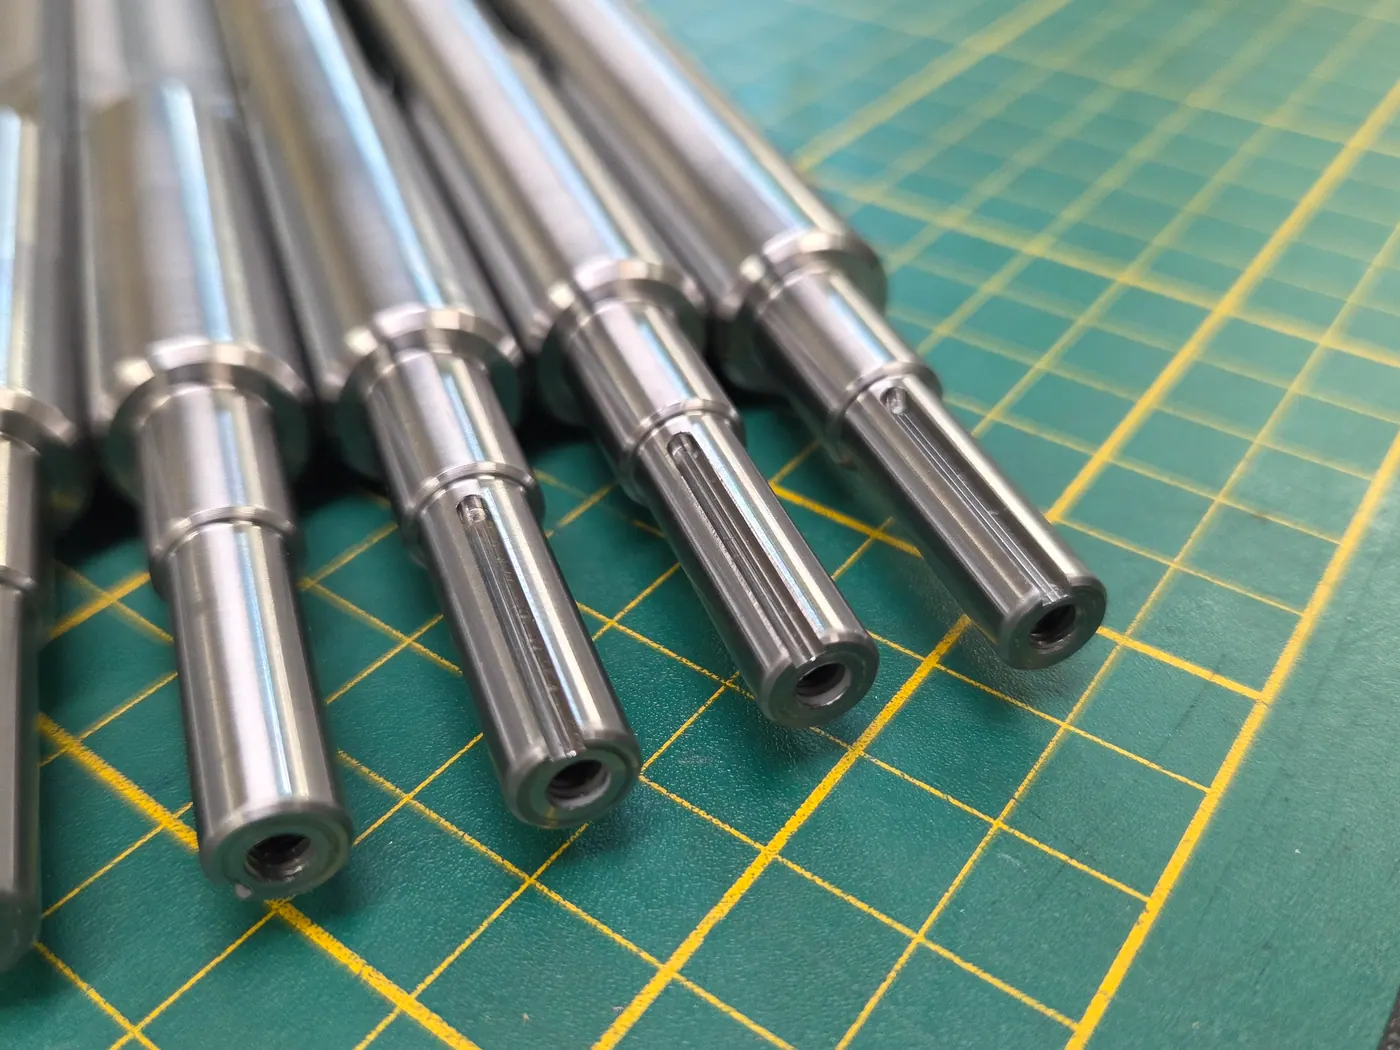
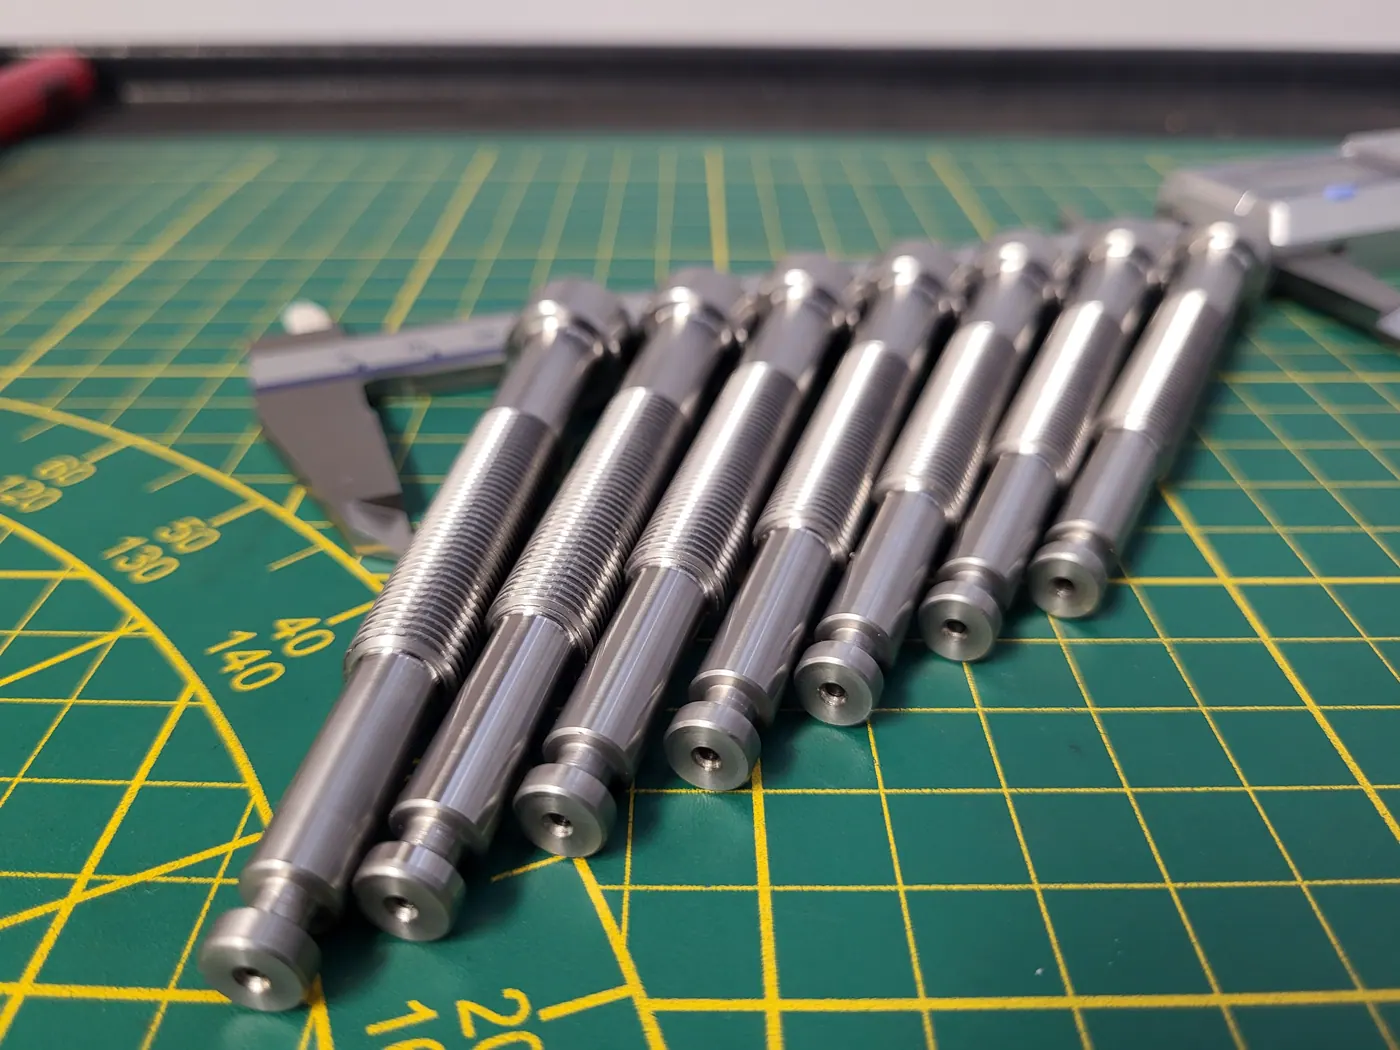
Detal toczony to każda część, której główne powierzchnie są obrotowe: średnice zewnętrzne, otwory, czoła, gwinty, rowki i podtoczenia. W seriach najczęściej wykonujemy:
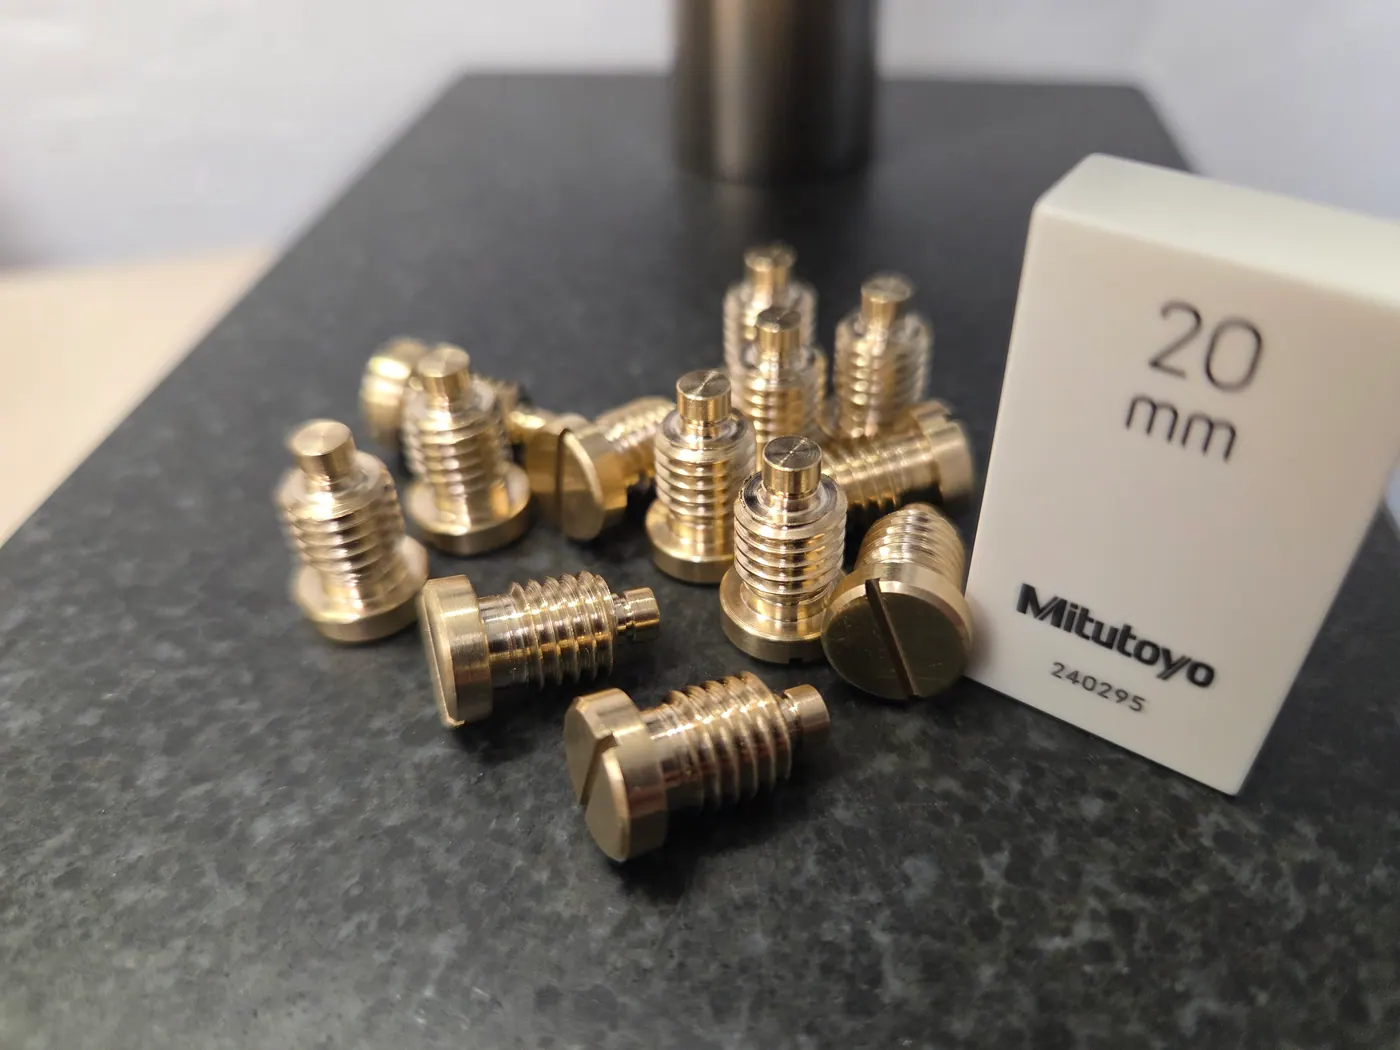
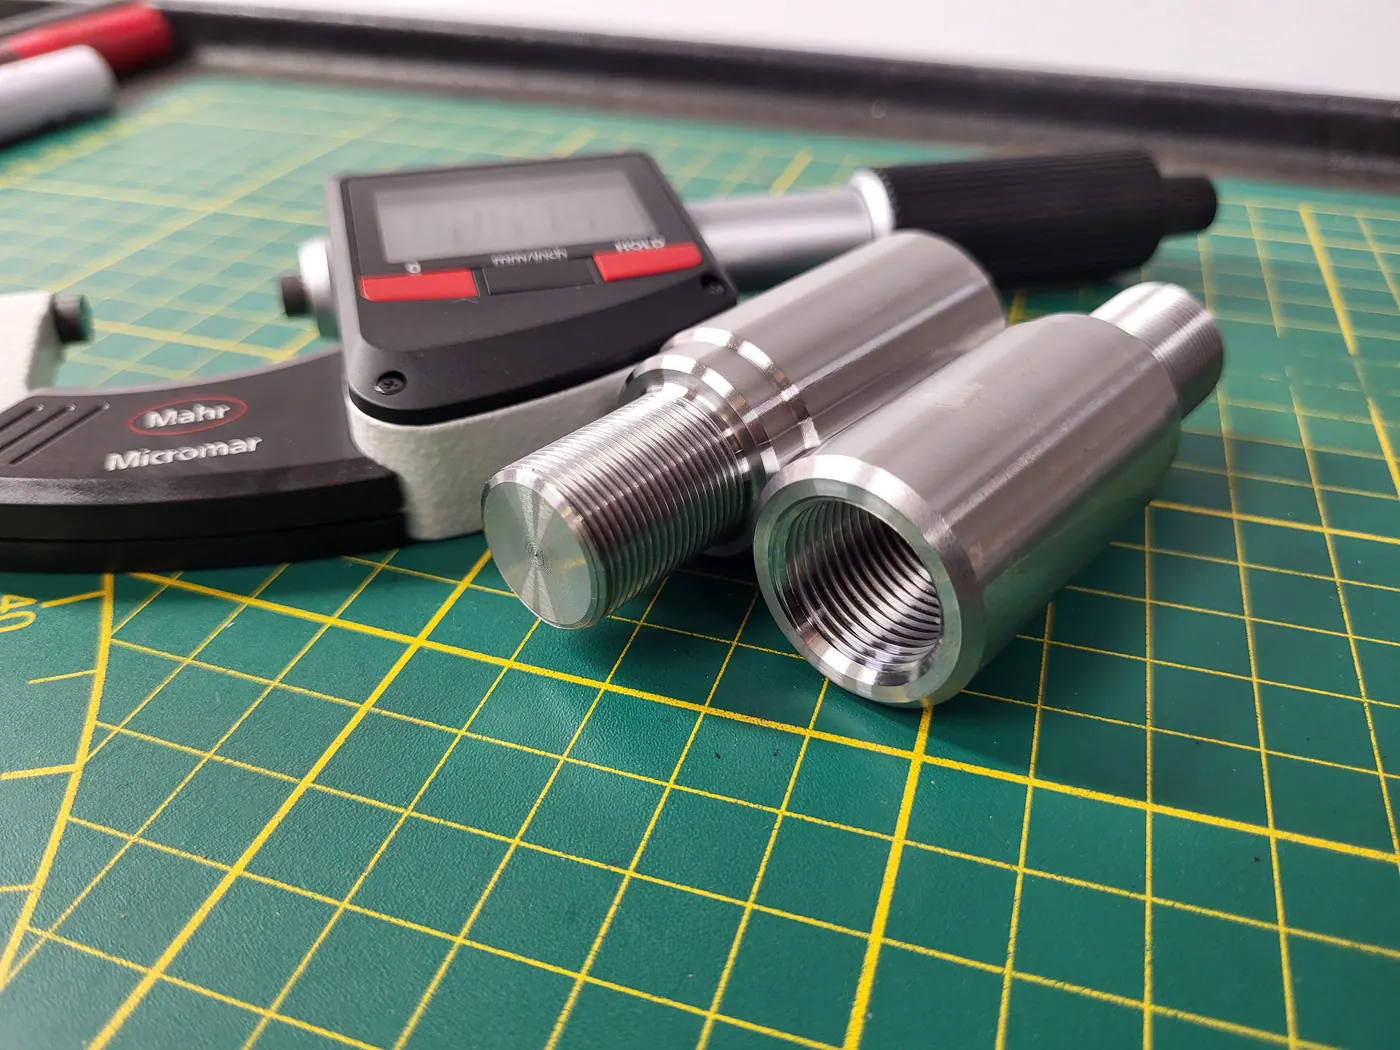
- tuleje i tulejki dystansowe — gładkie, z fazami, z gwintem wewnętrznym lub zewnętrznym, w wymiarach, których nie ma w katalogach,
- sworznie, kołki i trzpienie — z gwintem, rowkiem pod pierścień osadczy lub otworem poprzecznym,
- wałki stopniowane — z kilkoma średnicami, czopami pod łożyska i nakiełkami,
- detale gwintowane i złączki — elementy przyłączeniowe, korki, wkręty specjalne,
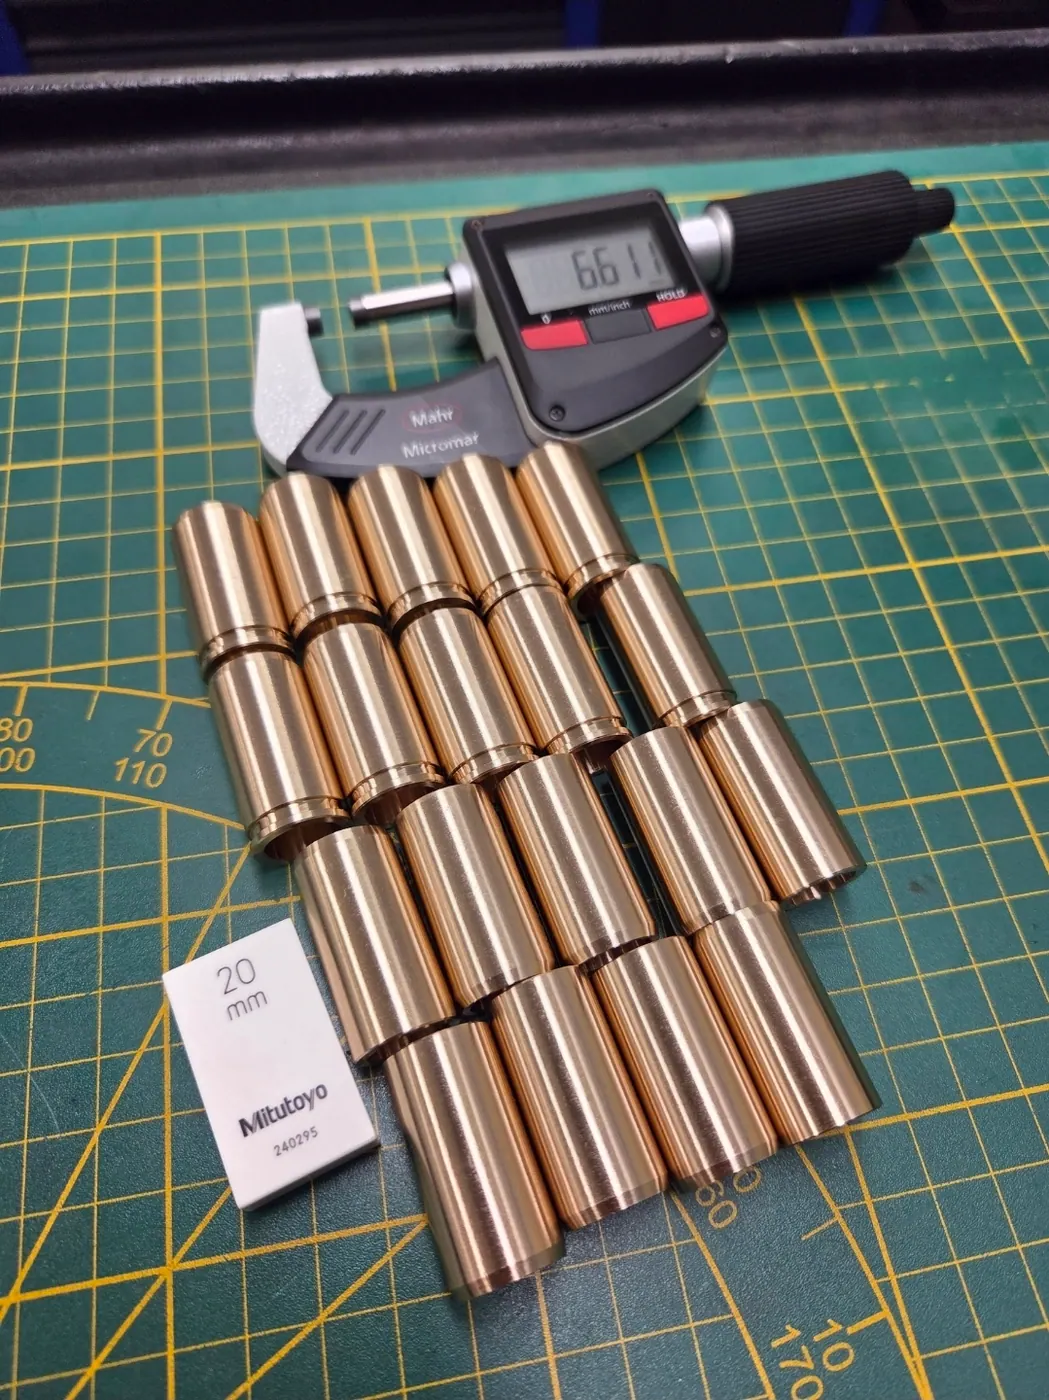
- tuleje ślizgowe z brązu — więcej o nich piszemy w osobnym wpisie o tulejach z brązu na zamówienie,
- podkładki, pierścienie i tarcze — płaskie detale obrotowe z otworami.
Z jakich materiałów
Materiał wynika z rysunku i funkcji detalu, ale wpływa też na cenę i czas obróbki. Najczęściej toczymy:
| Materiał | Typowe detale | Na co zwrócić uwagę |
|---|---|---|
| Aluminium | tuleje dystansowe, tarcze, obudowy | lekkie i szybkie w obróbce; przy anodowaniu uwzględnić grubość powłoki w tolerancji |
| Stal konstrukcyjna | sworznie, wałki, trzpienie | przy obróbce cieplnej ustalić kolejność operacji i naddatek na szlifowanie |
| Stal nierdzewna | wałki, złączki, elementy dla branży spożywczej | wolniejsza obróbka i większe zużycie narzędzi — wyższy koszt jednostkowy |
| Mosiądz | korki, wkręty, elementy przyłączeniowe | bardzo dobra obrabialność, czyste gwinty, dobre do dużych serii |
| Brąz | tuleje ślizgowe, panewki | pasowanie wciskowe i skurcz otworu po wciśnięciu |
| Tworzywa | tulejki, prowadnice, izolatory | rozszerzalność cieplna i sprężystość przy mocowaniu |
Jeśli dobór materiału nie jest przesądzony, pomocny będzie nasz poradnik jak dobrać materiał do detalu CNC.
Zakres wymiarów
Na tokarkach CNC toczymy detale do Ø 350 mm i 2500 mm długości. To zakres, w którym mieści się zdecydowana większość detali seryjnych — od tulejek o średnicy kilku milimetrów po wałki o długości ponad dwóch metrów. Elementy większe, do Ø 840 mm i 3000 mm długości, wykonujemy na tokarkach konwencjonalnych; to raczej pojedyncze sztuki i krótkie serie.
Gdy rysunek wymaga dokładności lub chropowatości poza zasięgiem toczenia — typowo czopy pod łożyska czy otwory pasowane — detal po toczeniu trafia na szlifowanie. Robimy to u siebie, więc seria nie czeka na kooperanta. Szczegóły parku maszynowego i zakresów znajdziesz na stronie toczenia CNC.
Jak pilnujemy powtarzalności w serii
Seria jest dobra wtedy, gdy każda sztuka mieści się w tolerancji — nie tylko pierwsza. Dlatego proces wygląda u nas tak:
- Partia próbna — pierwsze sztuki wykonujemy docelową technologią i mierzymy wymiary krytyczne; wyniki trafiają do protokołu pomiarowego. Cały mechanizm opisujemy we wpisie o partii próbnej i protokole pomiarowym.
- Zamrożenie technologii — po akceptacji program, narzędzia i mocowania są przypisane do detalu. Kolejne partie, także po miesiącach, powstają na tym samym zestawie.
- Kontrola w trakcie serii — wymiary krytyczne sprawdzamy suwmiarkami i mikrometrami, a bicia, wysokości i równoległość czujnikiem zegarowym na płycie granitowej, z płytkami wzorcowymi jako odniesieniem.
Pakowanie i dostawa serii
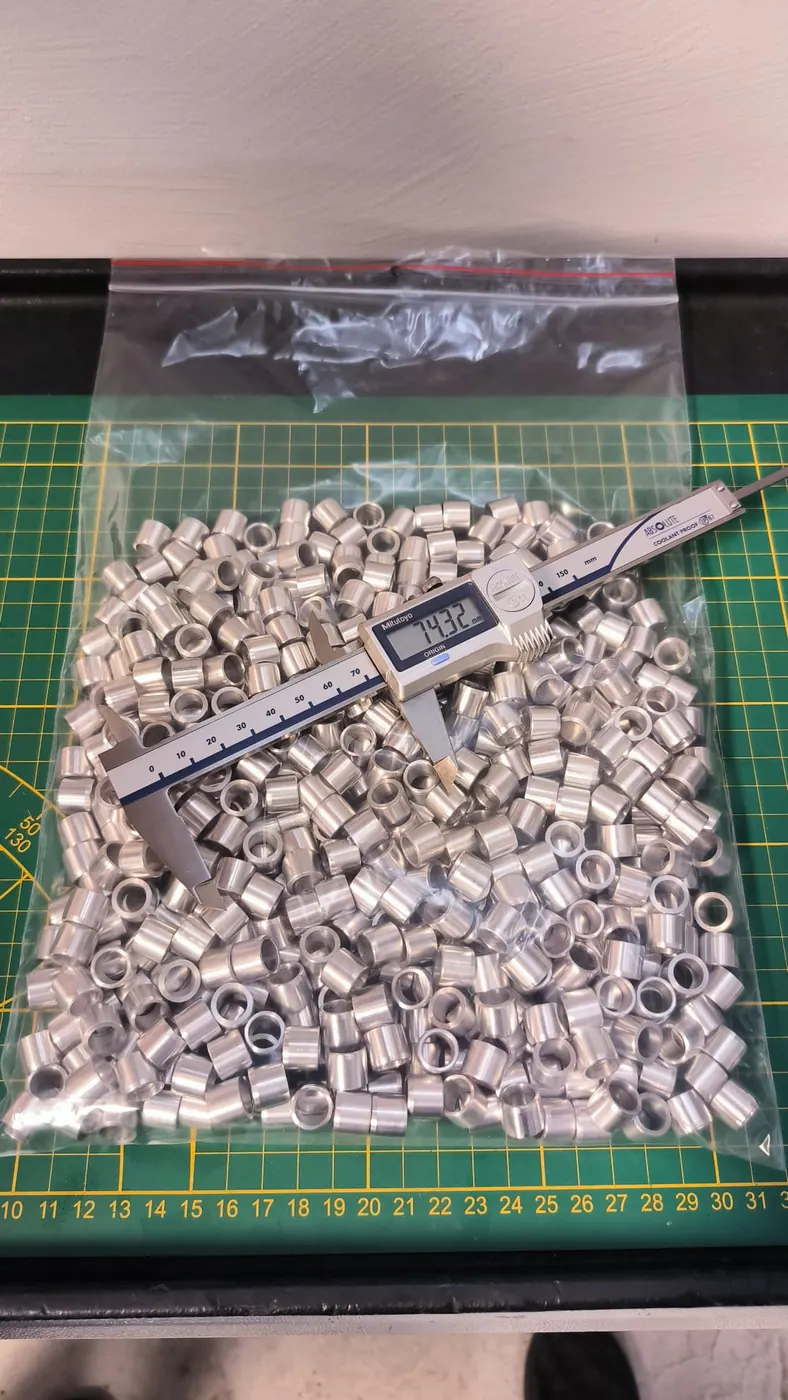
Detale seryjne pakujemy w partiach opisanych liczbą sztuk — w workach strunowych przy drobnych częściach i w kartonach przy większych. Klient przy przyjęciu towaru nie musi liczyć ani sortować. Serie dostarczamy w Polsce i za granicę; do większości adresów w Niemczech towar z Zbąszynia jedzie 24–48 godzin.
Co przesłać do wyceny detalu seryjnego
Żeby wycena była konkretna, a nie orientacyjna, potrzebujemy:
- rysunku technicznego z tolerancjami i chropowatością, najlepiej z modelem 3D (STEP),
- materiału — gatunku albo wymagań, z których go dobierzemy,
- ilości — wielkości jednej partii i szacunkowego zapotrzebowania rocznego; to one decydują o technologii i cenie,
- wykończenia — anodowanie, cynkowanie, hartowanie, jeśli są wymagane,
- wymagań dokumentacyjnych — protokół pomiarowy, atesty materiałowe.
Pełną listę znajdziesz we wpisie jakie pliki wysłać do wyceny CNC.
Podsumowanie
Detale toczone seryjnie to codzienność naszej hali: tuleje, tulejki dystansowe, sworznie i wałki z aluminium, stali, mosiądzu, brązu i tworzyw, toczone na CNC do Ø 350 × 2500 mm, mierzone w trakcie serii i pakowane z liczbą sztuk. Jeśli szukasz dostawcy stałych serii, zobacz, jak działa u nas produkcja seryjna CNC, albo od razu wyślij rysunek do wyceny — odpowiadamy w 48 godzin.
FAQ
Od ilu sztuk opłaca się toczenie seryjne na CNC?
Nie ma sztywnego progu. Koszt programu i ustawienia maszyny rozkłada się na liczbę sztuk, więc im większa partia, tym niższa cena jednostkowa. Przy detalach powtarzanych cyklicznie opłacają się już partie kilkudziesięciu sztuk, bo program i oprzyrządowanie są gotowe przy każdym kolejnym zamówieniu.
Jakie są maksymalne wymiary detali toczonych?
Na tokarkach CNC toczymy detale do Ø 350 mm i długości 2500 mm. Większe elementy, do Ø 840 mm i 3000 mm długości, wykonujemy na tokarkach konwencjonalnych — to raczej pojedyncze sztuki i krótkie serie niż produkcja masowa.
Jak sprawdzacie wymiary w serii?
Pierwsze sztuki mierzymy pełnym zakresem wymiarów krytycznych i dokumentujemy protokołem. W trakcie serii kontrolujemy wymiary krytyczne suwmiarkami i mikrometrami, a tam gdzie trzeba — czujnikiem zegarowym na płycie granitowej z płytkami wzorcowymi.
Czy wykonujecie tuleje dystansowe według rysunku?
Tak. Tuleje i tulejki dystansowe o niekatalogowych wymiarach, z gwintem wewnętrznym, fazami czy podtoczeniami to jeden z najczęstszych detali w naszych seriach. Wystarczy rysunek z wymiarami, materiałem i ilością.
Co zrobić, gdy detal wymaga lepszej dokładności niż daje toczenie?
Powierzchnie o wąskiej tolerancji lub niskiej chropowatości — np. czopy wałków pod łożyska czy otwory pasowane — szlifujemy po toczeniu. Szlifowanie wykonujemy u siebie, więc detal nie jedzie do kooperanta.
Powiązane tematy
Partia próbna i protokół pomiarowy — jak wygląda odbiór pierwszej serii
Pierwsza seria u nowego dostawcy nie musi być skokiem na głęboką wodę. Partia próbna z protokołem pomiarowym to standardowy mechanizm, który zdejmuje ryzyko z obu stron.
Czytaj artykułTolerancje i chropowatość w toczeniu CNC — co naprawdę kosztuje
Jakie klasy IT i jaką chropowatość realnie osiąga tokarka CNC, kiedy potrzebne jest szlifowanie i jak tolerować rysunek wałka, żeby nie przepłacać.
Czytaj artykułJak przygotować wałek lub tuleję do wyceny toczenia CNC
Checklist dla detali obrotowych: co musi być na rysunku wałka lub tulei, które braki najczęściej wydłużają wycenę i jakie informacje są obowiązkowe, a jakie mile widziane.
Czytaj artykuł