
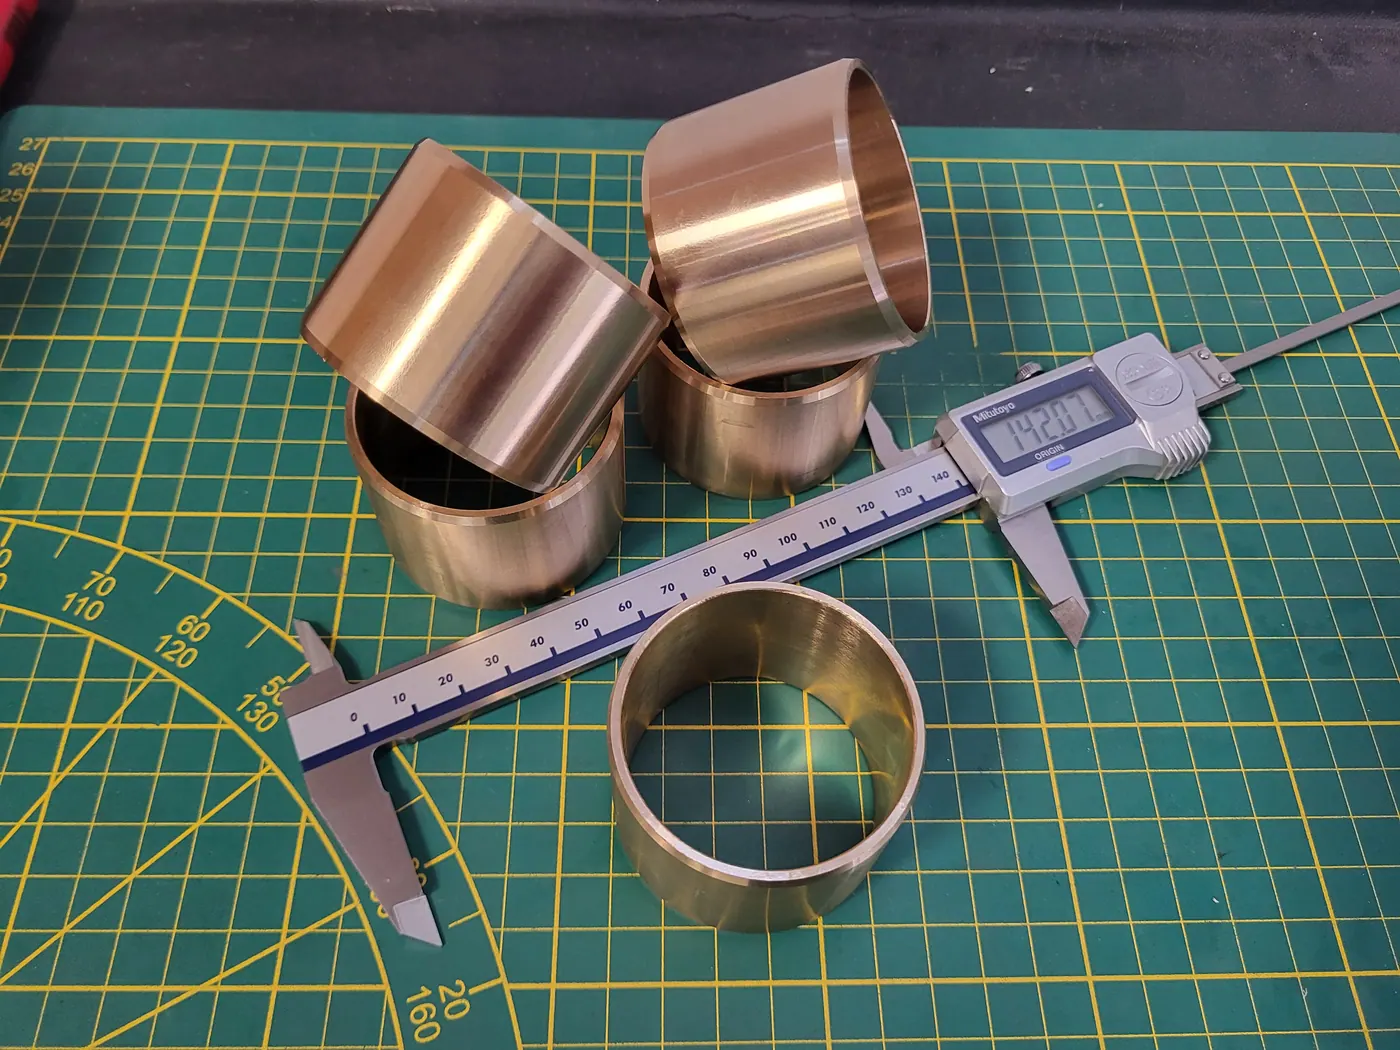
Tuleja ślizgowa z brązu to jeden z najprostszych detali w maszynie — i jeden z najczęściej wymienianych. Dopóki pasuje wymiar katalogowy, sprawa jest prosta. Problem zaczyna się, gdy oprawa ma nietypową średnicę, wałek jest już zużyty, potrzebny jest kołnierz albo rowek smarowy, a producent maszyny dawno przestał dostarczać części. Wtedy tuleję trzeba wykonać według rysunku. W tym wpisie opisujemy, co trzeba na nim ustalić, żeby tuleja pracowała tak długo, jak powinna.
Kiedy tuleja z katalogu nie wystarczy
Tuleje z brązu są dostępne jako gotowe wyroby katalogowe i jako rury do samodzielnej obróbki. Tuleja wykonana według rysunku ma sens, gdy:
- wymiary są niestandardowe — średnica zewnętrzna, otwór albo długość nie występują w typoszeregu,
- tuleja ma kształt — kołnierz, fazy montażowe, podtoczenia, nacięcia,
- potrzebne są rowki lub otwory smarowe w konkretnym położeniu,
- wymagany jest konkretny gatunek brązu, którego nie ma w ofercie katalogowej,
- trzeba odtworzyć zużytą tuleję w starej maszynie — często z dopasowaniem otworu do wałka, który sam jest już zużyty.
Ten ostatni przypadek to w praktyce część większego tematu: dorabiania części do maszyn i decyzji, czy regenerować, czy dorobić część.
Gatunki brązu — krótki przegląd
Gatunek dobiera konstruktor, ale warto znać podstawowe grupy, bo różnią się właściwościami i ceną:
| Gatunek (przykład) | Oznaczenie handlowe | Typowe zastosowanie |
|---|---|---|
| Brąz cynowy CuSn10P | B101 | duże naciski, małe prędkości, dobra odporność na zużycie |
| Brąz CuSn7Zn4Pb7 | RG7 | uniwersalne tuleje ślizgowe, umiarkowane obciążenia, dobra obrabialność |
| Brąz aluminiowy CuAl10Fe5Ni5 | BA1055 | wysokie obciążenia i uderzenia, środowisko korozyjne |
Jeśli rysunek nie określa gatunku, a tuleja zastępuje zużyty oryginał, najbezpieczniej zacząć od materiału oryginału — albo od analizy warunków pracy: nacisku, prędkości ślizgania, smarowania i materiału wałka.
Pasowanie i skurcz otworu po wciśnięciu
To najczęstsze źródło problemów z tulejami wykonanymi „na oko". Tuleję osadza się w oprawie zwykle z wciskiem. Wcisk ściska ściankę tulei, a część tego odkształcenia przenosi się na otwór — po wciśnięciu otwór jest mniejszy niż przed montażem. Przy cienkiej ściance i dużym wcisku różnica może zjeść cały zaplanowany luz.
Dlatego na rysunku tulei powinny być jasno określone:
- pasowanie średnicy zewnętrznej względem oprawy — tolerancja tulei i oprawy, np. oprawa w H7,
- wymiar otworu z informacją, czy dotyczy stanu przed czy po wciśnięciu,
- luz roboczy względem wałka — wynikający z prędkości, temperatury i smarowania,
- przy ciasnych luzach — obróbka otworu po zamontowaniu, np. rozwiercanie lub roztoczenie w oprawie.
Dokładniej o tym, jak tolerancje przekładają się na koszt, piszemy we wpisie o tolerancjach w obróbce CNC.
Smarowanie: rowki, otwory i tuleje samosmarne
Tuleja ślizgowa pracuje tak dobrze, jak jest smarowana. Na rysunku warto określić:
- rowki smarowe — osiowe, obwodowe albo spiralne; ich położenie powinno wynikać z kierunku obciążenia, bo rowek w strefie największego nacisku osłabia film smarny,
- otwór smarowy — w osi smarowniczki w oprawie,
- fazy i promienie na krawędziach otworu, które ułatwiają montaż wałka i nie zdzierają smaru.
Tam, gdzie regularne smarowanie jest niemożliwe, stosuje się tuleje samosmarne — z wkładkami grafitowymi albo spiekane. To jednak osobna kategoria wyrobów, zwykle katalogowych.
Pojedyncze sztuki i serie
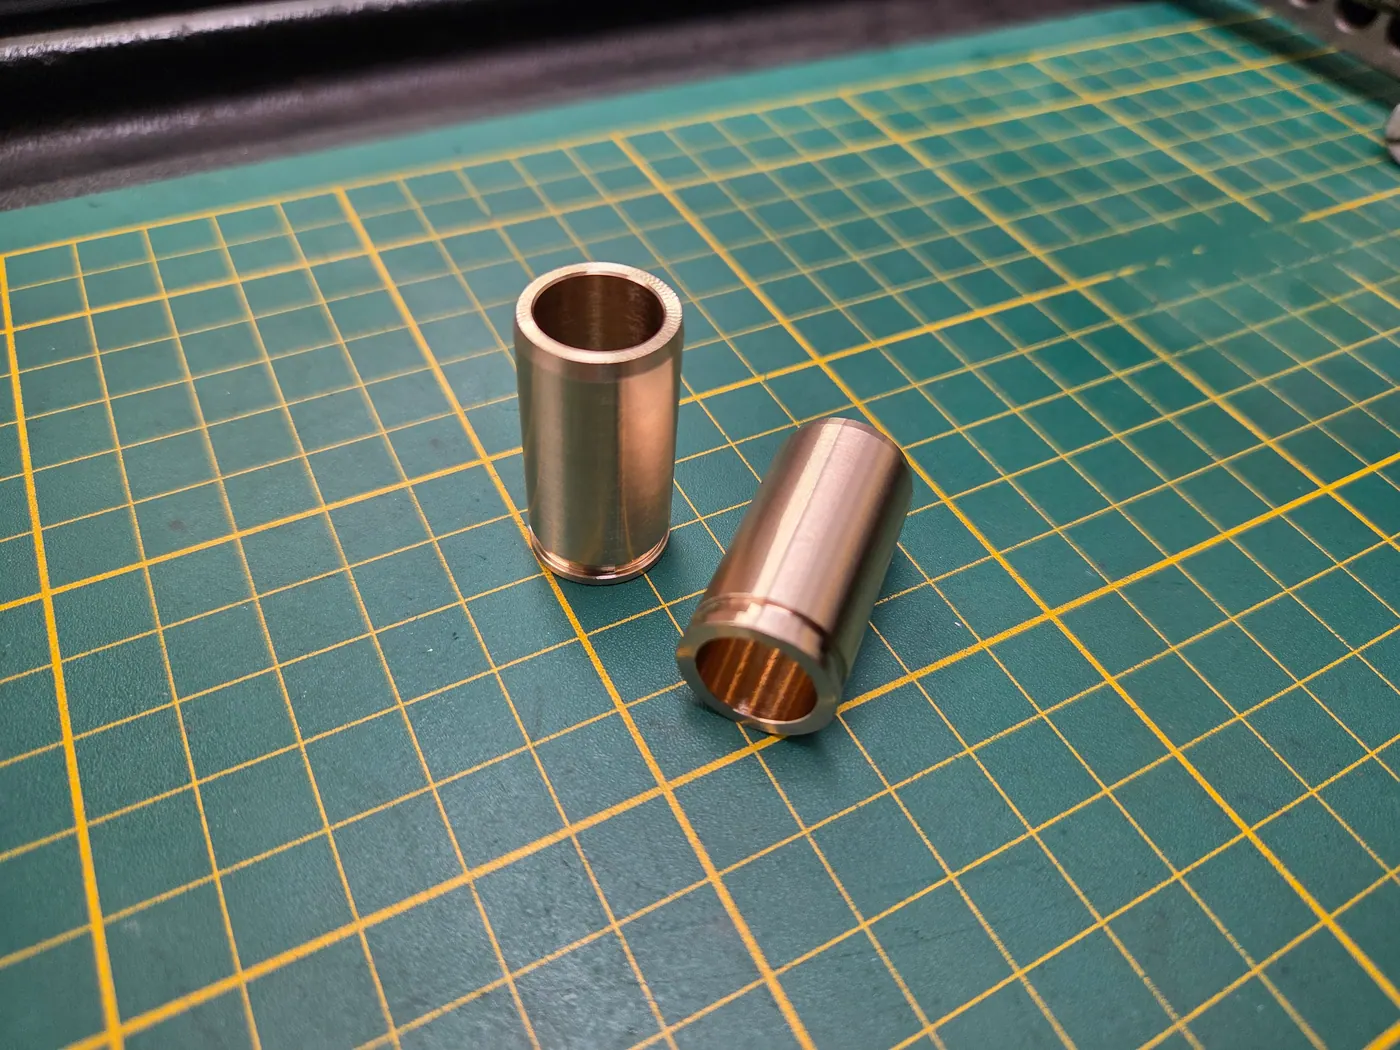
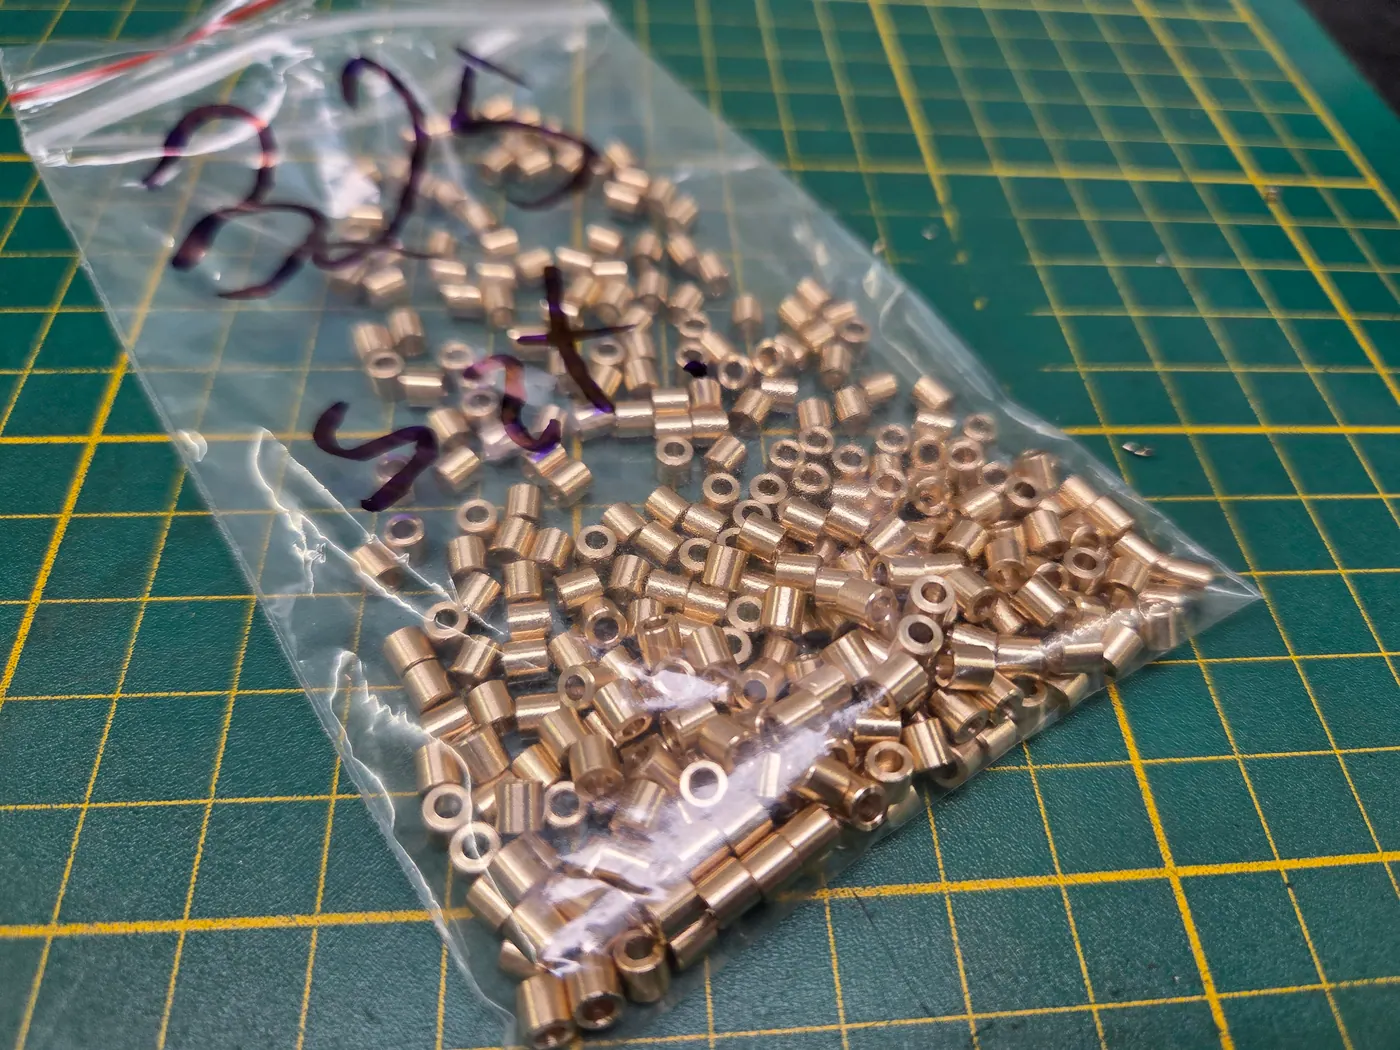
Tuleje z brązu wykonujemy w obu trybach. Pojedyncze tuleje to najczęściej części zamienne do maszyn w utrzymaniu ruchu — liczy się szybkie dopasowanie do istniejącej oprawy i wałka. Serie to tulejki montowane w produkowanych wyrobach, powtarzalne co partię. Na zdjęciu powyżej widać partię 325 tulejek spakowaną z opisem liczby sztuk, a poniżej pomiar serii tulei mikrometrem.
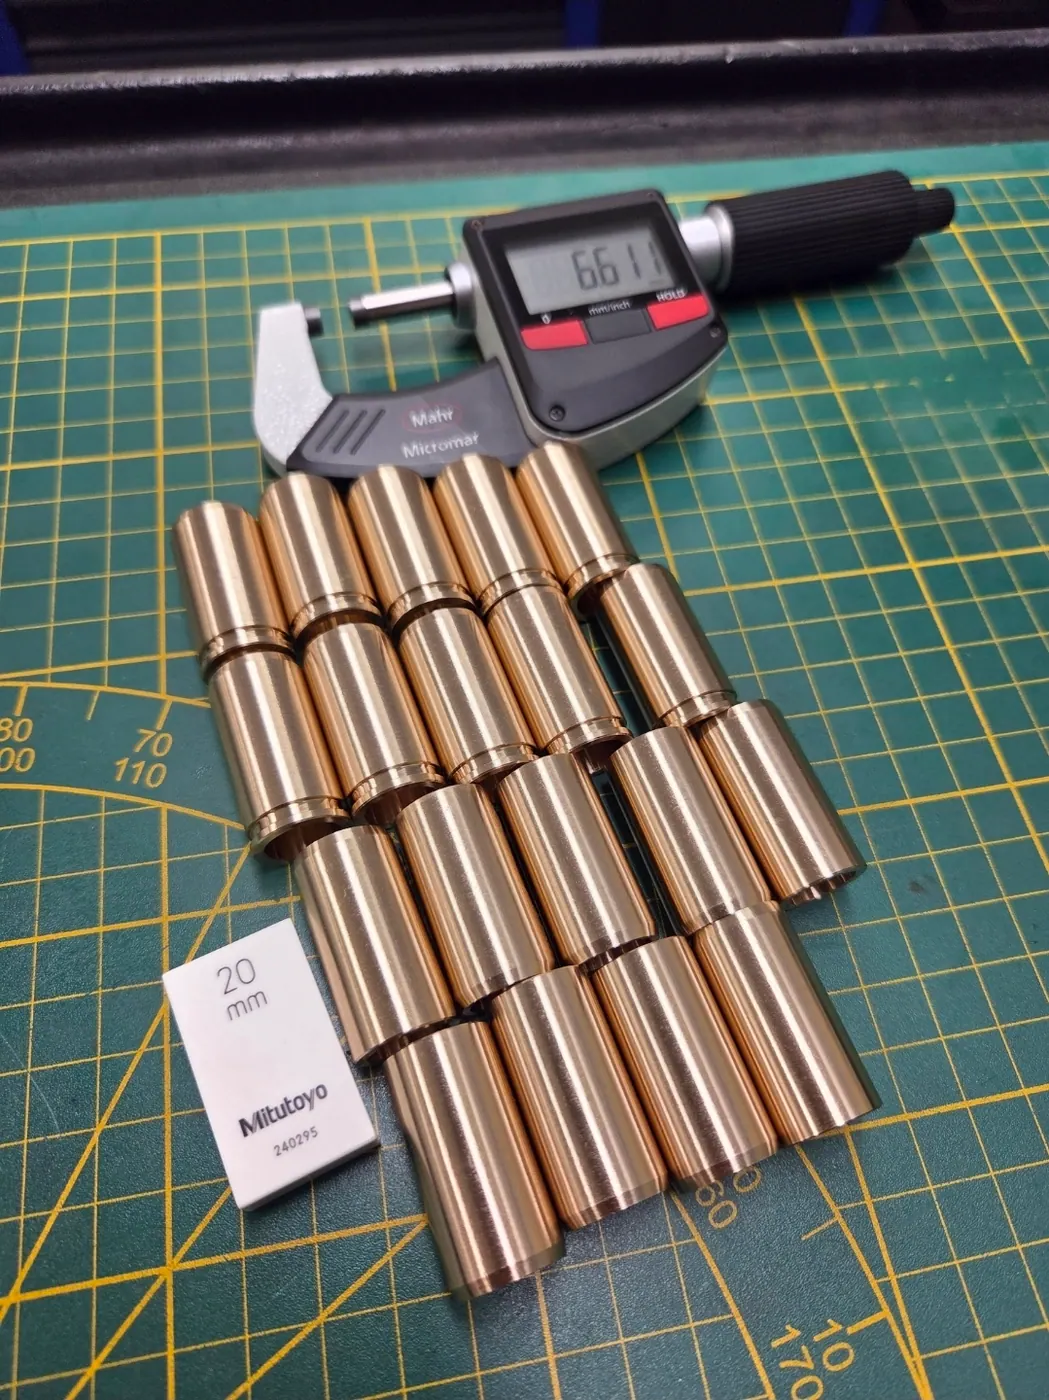
Na tokarkach CNC toczymy detale do Ø 350 mm i 2500 mm długości, więc w tym zakresie mieści się większość tulei ślizgowych — od kilkumilimetrowych tulejek po tuleje o średnicy kilkunastu centymetrów. Więcej o tym, jak prowadzimy serie, piszemy we wpisie o detalach toczonych seryjnie.
Co przesłać do wyceny tulei z brązu
- rysunek z wymiarami, tolerancjami i chropowatością otworu — albo, przy części zamiennej, wymiary oprawy i wałka lub próbkę zużytej tulei,
- gatunek brązu lub warunki pracy, z których go dobierzemy,
- informację o montażu — wcisk, wymiar otworu przed czy po wciśnięciu,
- rowki i otwory smarowe, jeśli są potrzebne,
- ilość — pojedyncza sztuka, partia czy seria cykliczna.
Podsumowanie
Tuleja z brązu według rysunku ma sens wtedy, gdy katalog nie pasuje do oprawy, wałka albo warunków pracy. O jej trwałości decydują gatunek brązu, poprawnie określone pasowanie z uwzględnieniem skurczu otworu i przemyślane smarowanie. Toczymy tuleje pojedynczo i seryjnie na tokarkach CNC — wyślij rysunek lub wymiary, a w 48 godzin wrócimy z wyceną i ewentualnymi pytaniami o pasowanie.
FAQ
Jaki gatunek brązu wybrać na tuleję ślizgową?
Przy dużych naciskach i małych prędkościach sprawdza się brąz cynowy, np. CuSn10P (B101). Do uniwersalnych zastosowań przy umiarkowanych obciążeniach często wybiera się brąz cynowo-cynkowo-ołowiowy, np. CuSn7Zn4Pb7 (RG7). Brąz aluminiowy, np. CuAl10Fe5Ni5 (BA1055), stosuje się przy wysokich obciążeniach, uderzeniach i w środowisku korozyjnym. Ostateczny wybór powinien wynikać z obliczeń lub doświadczeń konstruktora maszyny.
Dlaczego otwór tulei zmniejsza się po wciśnięciu?
Wcisk na średnicy zewnętrznej ściska ściankę tulei, a część tego odkształcenia przenosi się na otwór. Dlatego na rysunku trzeba jasno określić, czy wymiar otworu dotyczy stanu przed czy po montażu, a przy ciasnych luzach przewidzieć obróbkę otworu po wciśnięciu.
Czy wykonujecie pojedyncze tuleje do starych maszyn?
Tak. Odtworzenie zużytej tulei z maszyny, do której nie ma już części zamiennych, to typowe zlecenie. Najlepiej przesłać rysunek, a jeśli go nie ma — próbkę lub wymiary oprawy i wałka; wtedy ustalimy wymiary wspólnie.
Jakie wymiary tulei z brązu możecie wykonać?
Na tokarkach CNC toczymy detale do Ø 350 mm i długości 2500 mm, co obejmuje zdecydowaną większość tulei ślizgowych. Wykonujemy zarówno małe tulejki w seriach po kilkaset sztuk, jak i tuleje o średnicy kilkunastu centymetrów.
Czy tuleja może mieć rowki smarowe?
Tak. Rowki smarowe — osiowe, obwodowe lub spiralne — oraz otwory smarowe wykonujemy według rysunku. Ich kształt i położenie powinny wynikać z kierunku obciążenia i sposobu podawania smaru.
Powiązane tematy
Detale toczone seryjnie — co toczymy, z jakich materiałów i jak to mierzymy
Tuleje, tulejki dystansowe, sworznie, wałki stopniowane i detale gwintowane — przegląd detali, które toczymy w seriach, z materiałami, pomiarami i zdjęciami z naszej hali.
Czytaj artykułDorabianie części do maszyn — jak zamówić zamiennik, gdy nie ma dokumentacji
Trzy scenariusze dorabiania części do maszyn: z rysunkiem, ze zużytym wzorcem i bez niczego. Jak wygląda pomiar, inżynieria odwrotna i na co uważać przy pasowaniach.
Czytaj artykułRegeneracja czy dorobienie nowej części — co się bardziej opłaca?
Napawać i szlifować czy dorobić od zera? Porównujemy regenerację i nową część po koszcie, czasie, ryzyku i powtarzalności — z pułapką regeneracji wielokrotnej.
Czytaj artykuł